
Así te ayuda un ERP a mejorar tu OTIF
Resumen: El OTIF (On Time In Full) mide la capacidad de una empresa para entregar cada pedido completo y en la fecha comprometida. En manufactura, mejorarlo requiere coordinar demanda, inventario, compras, producción, calidad, almacén y distribución. Un ERP ayuda a elevar el OTIF al centralizar esta información, detectar riesgos antes de que afecten una orden, mejorar la planeación de materiales y capacidad, dar seguimiento al avance de producción y establecer fechas de entrega basadas en información operativa real.
Si eres gerente de planta, probablemente el OTIF te resulte familiar incluso cuando no lo llamas así. Lo ves cuando producción termina una orden, pero faltó un componente; cuando ventas prometió una fecha sin conocer la carga real de planta; cuando una materia prima llegó tarde; o cuando el producto está terminado, pero permanece detenido esperando liberación de calidad.
El problema es que el OTIF se refleja en la entrega, pero normalmente se pierde mucho antes de que el producto llegue al embarque.
Por eso, tratar de mejorarlo únicamente desde logística suele atacar el síntoma y no la causa. En una operación manufacturera, necesitas conectar lo que ocurre desde la entrada del pedido hasta que el producto sale de planta.
¿Qué significa realmente mejorar el OTIF?
OTIF combina dos condiciones: entregar On Time, en la fecha comprometida con el cliente, e In Full, con la cantidad completa solicitada.
Puedes entregar puntualmente y fallar el indicador porque mandaste solo una parte del pedido. También puedes fabricar el 100% de las unidades y fallar porque la orden salió tres días después de la fecha acordada.
Por eso, cuando el OTIF comienza a deteriorarse, conviene revisar la cadena completa. Inventarios inexactos, materiales faltantes, tiempos estándar incorrectos, cambios de prioridad, paros de producción, órdenes retenidas por calidad y promesas comerciales desconectadas de la capacidad real pueden terminar afectando exactamente el mismo KPI.
Ahí es donde un sistema ERP empieza a tener impacto.
1. Te permite comprometer fechas con información real
Uno de los errores más costosos para el OTIF ocurre antes de producir: prometer una fecha que la operación no puede cumplir.
Si ventas consulta inventarios en una hoja de cálculo, producción trabaja con otro programa y compras utiliza información diferente, la fecha prometida al cliente puede estar construida sobre datos que ya cambiaron.
Un ERP integra pedidos, existencias, órdenes abiertas, materiales disponibles y requerimientos productivos. Dependiendo de la configuración y las capacidades de planeación del sistema, esta información puede utilizarse para evaluar disponibilidad de producto y materiales antes de comprometer una entrega.
Para ti, esto significa trabajar con fechas mucho más cercanas a la realidad de planta y reducir órdenes que nacen atrasadas desde el momento en que fueron capturadas.
2. Detectas faltantes antes de que detengan una orden
Una orden puede estar perfectamente programada y aun así no comenzar porque falta una materia prima, un componente o un material de empaque.
Cuando el ERP conecta demanda, BOM o fórmulas, inventarios, órdenes de compra y planificación de materiales, puedes identificar con anticipación qué requerimientos ponen en riesgo el programa.
Esto cambia la conversación en planta. En lugar de descubrir un faltante cuando la orden debería entrar a producción, puedes revisar excepciones, ajustar compras, reasignar inventario o modificar la secuencia antes de perder la fecha comprometida.
El objetivo no es tener más inventario. Es tener disponible el inventario correcto cuando la orden lo necesita.
3. Alineas el plan de producción con la demanda real
También puedes perder OTIF teniendo todos los materiales disponibles.
Ocurre cuando la secuencia de producción no responde a prioridades comerciales, cuando las órdenes urgentes desplazan constantemente el programa o cuando capacidad, tiempos de cambio y restricciones operativas no están suficientemente visibles durante la planeación.
Un ERP ayuda a relacionar pedidos con requerimientos de producción y fechas objetivo. Cuando además se integra con herramientas de planificación y programación avanzada, puedes incorporar restricciones de capacidad, centros de trabajo, recursos y secuencias productivas para construir programas más ejecutables.
La diferencia es importante: tener un plan no significa tener un plan que la planta pueda cumplir.
El OTIF refleja mucho más que el desempeño de logística
Cuando observas algunos indicadores de manufactura y distribución en conjunto, queda más claro por qué el OTIF debe tratarse como un indicador transversal. Precisión de pronóstico, disponibilidad de producto, fill rate y costos logísticos terminan conectándose con las decisiones que tomas diariamente en producción.
La siguiente imagen pone ese reto en contexto para operaciones de manufactura en México y Latinoamérica y ayuda a visualizar por qué mejorar el OTIF requiere mirar más allá del último tramo de la entrega.
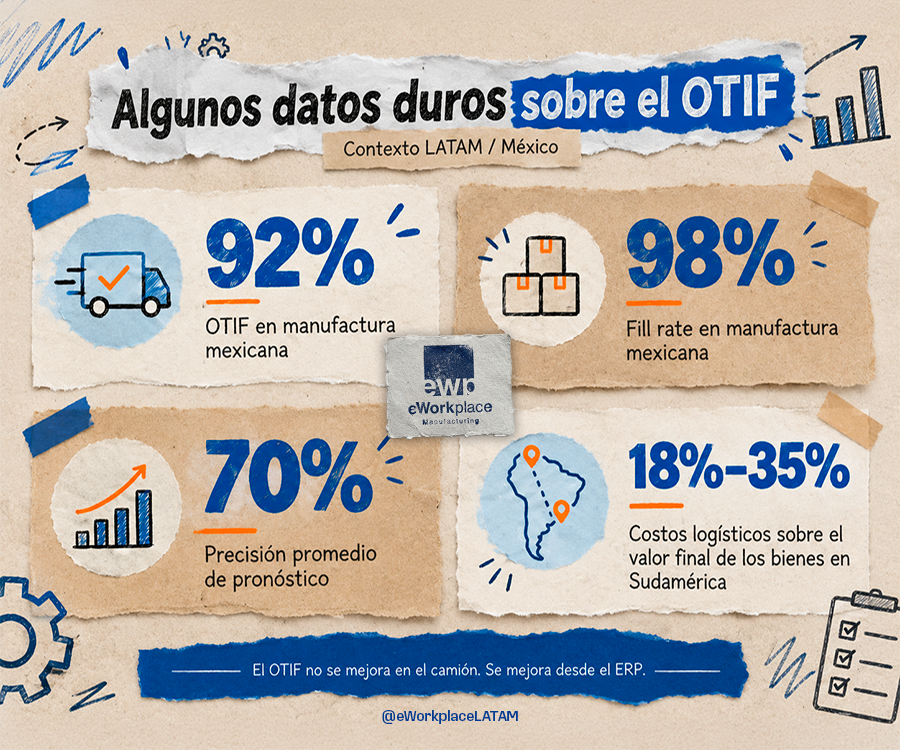
La conclusión operativa es sencilla: perseguir camiones más rápido no corrige una orden que comenzó tarde, una materia prima que nunca llegó o una promesa que nunca fue viable. El OTIF empieza a construirse desde la planeación.
4. Sabes qué está pasando con cada orden
Para un gerente de planta, una de las mayores diferencias entre operar con sistemas desconectados y hacerlo con un ERP es la trazabilidad de la orden.
Necesitas saber qué está programado, qué ya comenzó, cuánto se ha producido, qué materiales se consumieron, qué órdenes están atrasadas y cuáles pueden comprometer una entrega.
Cuando los avances de producción se registran dentro del sistema, el ERP puede contrastar el plan contra la ejecución. Esto permite identificar desviaciones antes de que se conviertan automáticamente en retrasos para el cliente.
También cambia la forma en que reaccionas. En lugar de preguntar por teléfono o recorrer la planta buscando el estatus de una orden prioritaria, puedes concentrarte en las excepciones que realmente necesitan intervención.
5. Evitas que calidad se convierta en un punto ciego
En industrias como alimentos, química, farmacéutica o cosmética, terminar de fabricar no significa necesariamente que el producto esté disponible para embarcar.
Puede faltar una inspección, una liberación de lote, el resultado de una prueba o la aprobación de una desviación. Si estas actividades están desconectadas del resto del proceso, el sistema puede mostrar inventario terminado que en realidad todavía no está disponible.
Un ERP diseñado para manufactura puede relacionar producción, inventario y procesos de calidad para diferenciar producto disponible, retenido, rechazado o pendiente de liberación.
Esto hace que las decisiones de entrega se basen en inventario utilizable, no solamente en inventario registrado.
6. Reduces el efecto dominó de una desviación
Una orden atrasada rara vez afecta únicamente a esa orden. Puede ocupar capacidad reservada para el siguiente trabajo, consumir materiales destinados a otro pedido y obligarte a modificar la programación de varios días.
Sin una fuente central de información, cada departamento intenta resolver su parte del problema. Compras acelera materiales, producción cambia prioridades, almacén mueve inventario y ventas renegocia fechas. El resultado puede ser todavía más variabilidad.
Con un ERP tienes una visión integrada del impacto de cada cambio. Esto permite tomar decisiones considerando pedidos, materiales, producción e inventarios en conjunto y no como áreas independientes.
7. Puedes encontrar la causa de tu OTIF, no solamente medirlo
Medir OTIF es relativamente sencillo. Mejorarlo requiere entender por qué estás fallando.
¿Tus entregas tardías se concentran en determinadas familias de producto? ¿Los faltantes están asociados a ciertos proveedores? ¿Las órdenes pierden tiempo esperando materiales? ¿La capacidad real es menor que la considerada en el plan? ¿Existen demasiados cambios de prioridad? ¿Calidad está extendiendo el lead time?
Cuando la información queda registrada de manera estructurada dentro del ERP, puedes analizar patrones y comenzar a separar incidentes aislados de problemas recurrentes.
Ese es el punto en el que el OTIF deja de ser únicamente un KPI comercial y se convierte en una herramienta de mejora operativa.
Un ERP no mejora el OTIF por sí solo
Implementar tecnología sin corregir datos, procesos y reglas de operación tampoco resolverá el problema. Si tus tiempos estándar están desactualizados, el inventario físico no coincide con el sistema o cada área trabaja con prioridades diferentes, digitalizar esos procesos únicamente hará más visible la inconsistencia.
El valor del ERP aparece cuando utilizas una misma base operativa para conectar demanda, materiales, producción, calidad, inventarios y entregas.
Para un gerente de planta, eso significa algo muy concreto: detectar antes qué pedido está en riesgo y tener información suficiente para actuar mientras todavía puedes cambiar el resultado.
Mejora tu OTIF desde la operación
Si hoy tu OTIF depende de hojas de cálculo, actualizaciones manuales o reuniones constantes para conocer el estado real de los pedidos, vale la pena revisar cuánto del problema proviene de la falta de integración entre tus procesos.
En eWorkplace Manufacturing podemos mostrarte cómo un ERP especializado en manufactura conecta planeación, inventarios, compras, producción, calidad y cumplimiento de pedidos para ayudarte a tener mayor control sobre tus fechas de entrega.
Solicita una DEMO y revisemos cómo llevar este nivel de visibilidad a tu operación: